Frezowanie CNC to podstawa obróbki detali, które nie są bryłami obrotowymi — korpusów, płyt, obudów i geometrii przestrzennych. W wersji 5-osiowej narzędzie dociera do powierzchni, których przy klasycznym frezowaniu 3-osiowym po prostu nie da się obrobić w jednym zamocowaniu. Wyjaśniamy, na czym polega frezowanie CNC i kiedy 5 osi naprawdę się opłaca.
Czym jest frezowanie CNC
W frezowaniu obraca się narzędzie (frez), a detal jest nieruchomy lub przemieszcza się względem niego. Sterowanie numeryczne prowadzi narzędzie po zaprogramowanej ścieżce, dzięki czemu uzyskujemy powtarzalne, precyzyjne powierzchnie, kieszenie, otwory i kontury. W naszym parku maszynowym frezujemy na 5-osiowym centrum DMG MORI CMX 70U (przestrzeń robocza 750 × 600 × 520 mm).
Frezowanie 3-osiowe vs 5-osiowe
Frezarka 3-osiowa porusza narzędziem w trzech kierunkach (X, Y, Z). 5 osi dodaje dwie osie obrotowe — narzędzie (lub detal) może pochylać się i obracać. To daje dwie kluczowe korzyści:
- Obróbka złożonych geometrii — powierzchnie pochyłe, podcięcia, kształty 3D w jednym ustawieniu
- Mniej zamocowań — detal mocujemy raz zamiast kilka razy, co skraca czas i poprawia dokładność (brak błędów przy przemocowywaniu)
Trzy tryby pracy: 3 osie, 3+2 i 5 osi jednocześnie
Pod hasłem „frezowanie 5-osiowe” (spotyka się też określenia „frezowanie 5D” i „frezowanie wieloosiowe”) kryją się w praktyce dwa różne sposoby pracy. Warto je rozróżniać, bo mają inne zastosowania i inaczej wpływają na koszt.
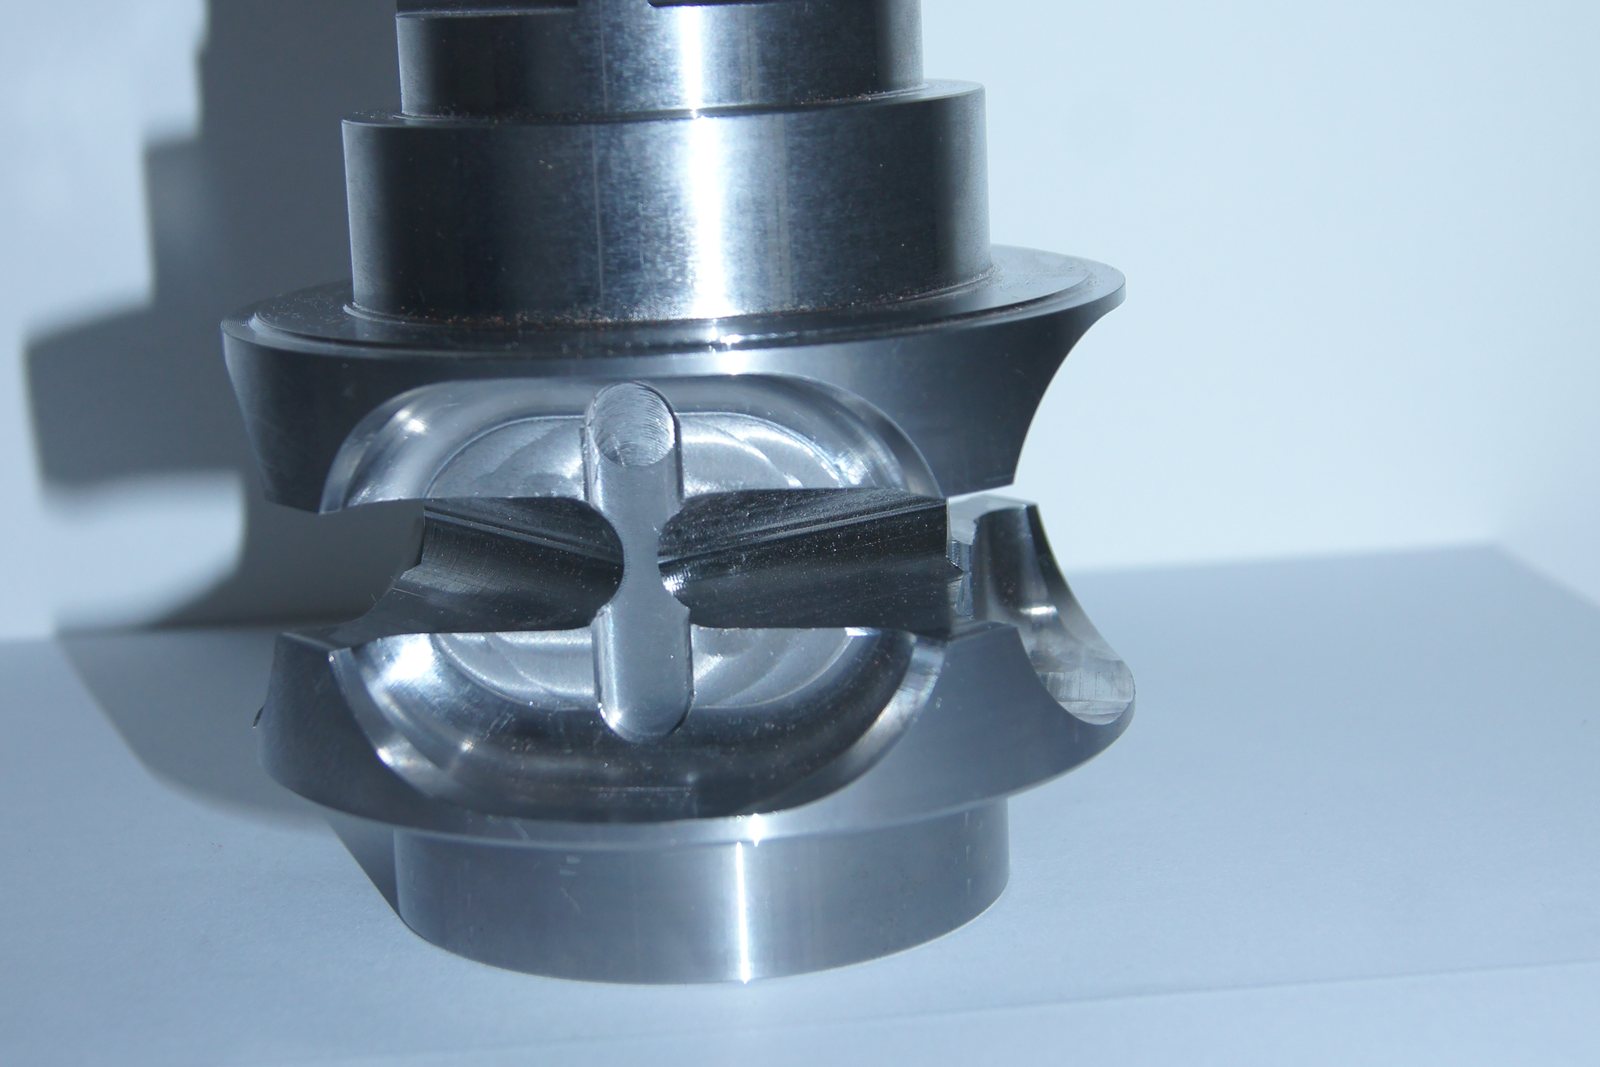
Frezowanie 3-osiowe. Narzędzie porusza się w osiach X, Y, Z i dociera do detalu z jednej strony — od góry. Żeby obrobić inną ścianę, detal trzeba odmocować, obrócić i ustawić od nowa. Dla płyt, prostych korpusów i detali obrabianych z jednej lub dwóch stron to metoda w pełni wystarczająca i najtańsza.
Obróbka 5-stronna, czyli 3+2. Dwie osie obrotowe ustawiają detal pod zadanym kątem i blokują się, a sama obróbka przebiega jak w trzech osiach. W jednym zamocowaniu dostępnych jest pięć stron detalu oraz dowolne płaszczyzny skośne. To najczęstszy sposób wykorzystania maszyn 5-osiowych: otwory pod kątem, skośne kieszenie, obróbka korpusu ze wszystkich stron bez przekładania.
Frezowanie 5-osiowe symultaniczne. Wszystkie pięć osi porusza się jednocześnie, a narzędzie przez cały czas utrzymuje zadane pochylenie względem powierzchni. Tak powstają powierzchnie swobodne: łopatki, wirniki, formy, elementy o płynnie zmieniającej się geometrii. Wymaga to zaawansowanego programowania CAM i jest najdroższym z trzech trybów.
Zdecydowanej większości detali określanych jako „5-osiowe” — korpusom, płytom z otworami pod kątem, częściom maszyn obrabianym z wielu stron — wystarcza tryb 3+2. W tym trybie pracujemy na naszym centrum DMG MORI CMX 70U. Przy zapytaniu nie trzeba niczego rozstrzygać samodzielnie: technologię dobieramy na podstawie modelu, a jeśli detal wymagałby obróbki symultanicznej, mówimy o tym wprost na etapie wyceny.
Jakie detale powstają we frezowaniu
- korpusy, obudowy, płyty montażowe
- elementy z kieszeniami, żebrami, otworami pod różnymi kątami
- formy i matryce
- prototypy i części maszyn o złożonym kształcie
Kiedy 5 osi się opłaca
Przy detalach z powierzchniami pod różnymi kątami, podcięciami albo wysokimi wymaganiami dokładności między elementami, które trudno utrzymać przy wielu zamocowaniach. Przy prostych, płaskich detalach wystarczy frezowanie 3-osiowe — i tak je realizujemy, dobierając technologię do detalu, nie odwrotnie.
Od czego zależy cena frezowania 5-osiowego
Godzina pracy centrum 5-osiowego kosztuje więcej niż godzina frezarki 3-osiowej — maszyna jest droższa, a programowanie bardziej czasochłonne. Na cenę detalu składają się jednak przede wszystkim:
- liczba zamocowań — każde przemocowanie na maszynie 3-osiowej to czas operatora, osobne ustawienie i często osobny przyrząd. Detal wymagający czterech ustawień na trzech osiach bywa na pięciu osiach tańszy mimo wyższej stawki;
- czas programowania — przy jednej sztuce stanowi dużą część ceny, w serii rozkłada się na wszystkie detale;
- materiał i ilość zdejmowanego naddatku — korpus frezowany z pełnego bloku to przede wszystkim czas obróbki zgrubnej;
- tolerancje między powierzchniami — im ciaśniejsze wymagania położenia, tym większa przewaga jednego zamocowania;
- wielkość partii.
Dlatego nie da się podać ceny „za godzinę” bez detalu. Porównuje się koszt całej technologii, a ten pokazuje dopiero wycena na podstawie modelu. Co przygotować, żeby dostać ją szybko, opisujemy w tekście Jak przygotować projekt do wyceny obróbki CNC.
Kiedy 5 osi się nie opłaca
- detal jest płaski albo obrabiany z jednej–dwóch stron — trzy osie zrobią to samo taniej,
- duża seria prostych części — lepiej sprawdzi się dedykowany przyrząd na maszynie 3-osiowej,
- detal nie mieści się w przestrzeni roboczej maszyny 5-osiowej (u nas 750 × 600 × 520 mm),
- bryła jest obrotowa — wtedy właściwą technologią jest toczenie CNC, ewentualnie z frezowaniem dodatkowych elementów.
Oprócz centrum 5-osiowego DMG MORI CMX 70U pracujemy na pionowym centrum frezarskim DMG MORI M1, więc technologię dobieramy do detalu, a nie detal do maszyny.
Jak przygotować model pod frezowanie 5-osiowe
- Model 3D w formacie STEP — przy detalach przestrzennych sam rysunek 2D nie wystarcza do zaprogramowania obróbki;
- rysunek z tolerancjami i bazami dla wymiarów krytycznych — model nie niesie informacji o dokładności;
- promienie w narożach wewnętrznych — frez jest okrągły, więc ostry narożnik wewnętrzny jest niewykonalny. Im większy promień dopuścisz, tym sztywniejsze narzędzie i krótszy czas obróbki;
- głębokie, wąskie kieszenie wymagają długich, smukłych narzędzi — jeśli konstrukcja na to pozwala, warto je poszerzyć lub spłycić;
- informacja o powierzchniach, które mają pozostać nieobrobione (np. na odlewie) i o wymaganym wykończeniu.
Najczęstsze pytania (FAQ)
Jakie maksymalne wymiary detalu frezujecie?
Na centrum 5-osiowym DMG MORI CMX 70U — w przestrzeni roboczej 750 × 600 × 520 mm.
Jakie materiały frezujecie?
Stal i stal nierdzewną, aluminium, mosiądz, miedź, brąz oraz tworzywa techniczne.
Czy 5 osi jest droższe?
Stawka maszynogodziny bywa wyższa, ale dzięki mniejszej liczbie zamocowań i krótszemu czasowi całkowity koszt detalu często wychodzi korzystniej. Decyduje konkretny detal.
Czym różni się obróbka 5-stronna od 5-osiowej?
W obróbce 5-stronnej (3+2) osie obrotowe tylko ustawiają detal pod kątem, a frezowanie przebiega w trzech osiach. W obróbce 5-osiowej symultanicznej wszystkie osie pracują jednocześnie — potrzebne przy powierzchniach swobodnych. My pracujemy w trybie 3+2, który pokrywa większość korpusów i części maszyn.
Ile kosztuje frezowanie 5-osiowe?
Zależy od detalu: liczby zamocowań, czasu programowania, materiału i ilości sztuk. Wycenę przygotowujemy na podstawie rysunku lub modelu.
Czy frezujecie też na trzech osiach?
Tak. Proste detale realizujemy w trzech osiach, bo jest to tańsze. Pięć osi stosujemy tam, gdzie skraca technologię albo poprawia dokładność.
Potrzebujesz detali frezowanych CNC? Prześlij model lub rysunek — dobierzemy strategię (3 lub 5 osi) i przygotujemy wycenę. Zapytaj o wycenę albo zobacz ofertę frezowania CNC.
