Detal może mieć idealnie utrzymane wymiary zewnętrzne, a i tak nie da się go zamontować — bo otwór jest przesunięty o kilka dziesiątych, gwint kończy się za płytko albo ostra krawędź nie pozwala wsunąć części na miejsce. Wiercenie, gwintowanie i fazowanie to operacje, które rzadko trafiają do nagłówków ofert, a w praktyce decydują o tym, czy części do siebie pasują. Poniżej opisujemy, jak wykonujemy je na maszynach CNC w HARDPOWER w Szczecinie i na co zwrócić uwagę na rysunku.
Wiercenie CNC — więcej niż „zrobić dziurę”
Na maszynie CNC położenie każdego otworu wynika z programu, a nie z trasowania i punktowania. Dzięki temu rozstaw otworów w korpusie czy kołnierzu jest powtarzalny w całej serii, a otwory wykonywane z różnych stron detalu trafiają w siebie.
W ramach wiercenia CNC wykonujemy:
- otwory przelotowe i nieprzelotowe — z kontrolą głębokości z programu,
- otwory pod gwint — o średnicy dobranej do rodzaju gwintu i materiału,
- pogłębienia walcowe i stożkowe — pod łby śrub imbusowych i wkrętów z łbem stożkowym,
- rozwiercanie i wytaczanie — tam, gdzie otwór ma trzymać pasowanie, np. ø12 H7 pod kołek ustalający.
Samo wiertło nie daje otworu w klasie H7. Jeśli otwór ma współpracować z wałkiem, kołkiem lub łożyskiem, po wierceniu następuje rozwiercanie albo wytaczanie, a wymiar potwierdzamy pomiarem. Więcej o tym, co oznaczają zapisy typu H7, piszemy w tekście o tolerancjach w obróbce CNC, a tabelę odchyłek znajdziesz w tekście o pasowaniach i klasach tolerancji.
Otwory głębokie — orientacyjnie powyżej pięciu średnic — wymagają innego podejścia niż płytkie: wiercenia z wycofaniami, skutecznego odprowadzania wiórów i chłodzenia. Przy takich otworach warto podać na rysunku, czy ważniejsza jest prostoliniowość, czy sama średnica, bo od tego zależy dobór narzędzia i koszt.
Otwory wykonujemy zarówno na centrach frezarskich (w tym pod kątem, na 5-osiowym DMG MORI CMX 70U — bez przemocowywania detalu), jak i na tokarkach, w osi detalu. Szczegóły zakresów znajdziesz w ofercie frezowania CNC i toczenia CNC.
Gwintowanie CNC
Gwinty wykonujemy wewnętrzne i zewnętrzne, metryczne i calowe — w stali, stali nierdzewnej, aluminium i mosiądzu. W zależności od detalu stosujemy jedną z trzech metod:
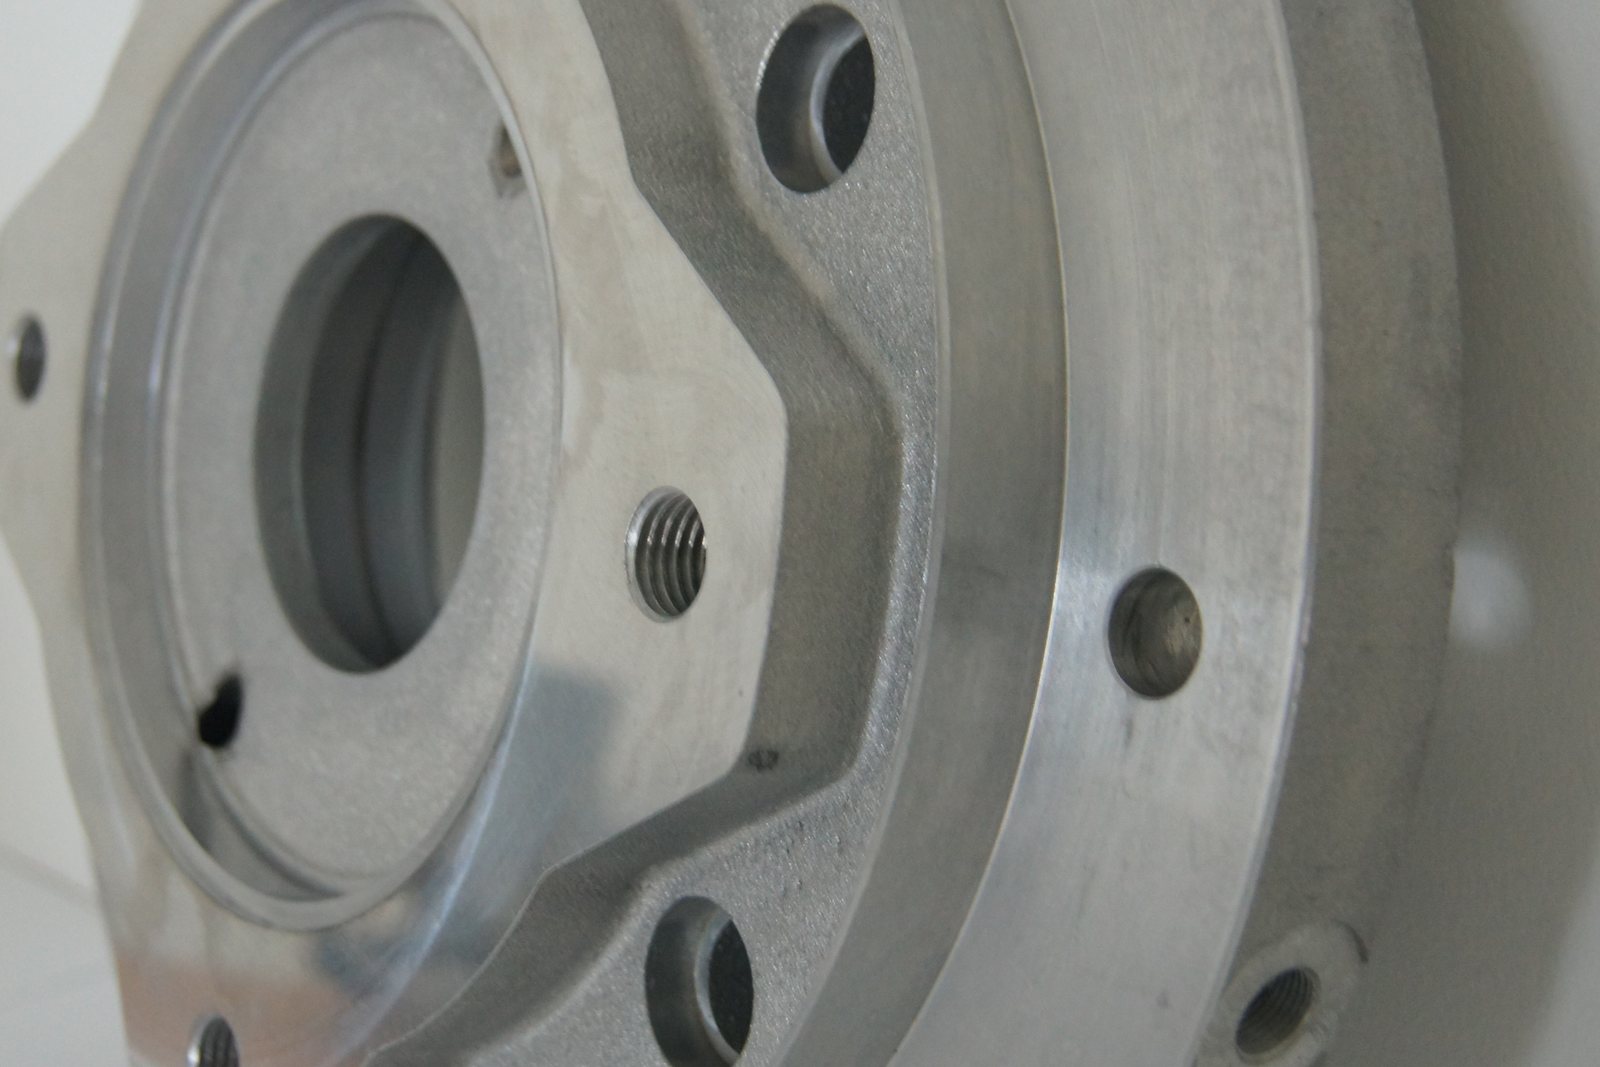
- Gwintowanie sztywne (rigid tapping) — gwintownik prowadzony jest synchronicznie z obrotami wrzeciona. Metoda szybka i powtarzalna, dobra do serii i typowych gwintów wewnętrznych.
- Nacinanie gwintu nożem tokarskim — na detalach toczonych, dla gwintów zewnętrznych i wewnętrznych o większych średnicach. Daje dokładny profil i pełną kontrolę nad średnicą podziałową.
- Frezowanie gwintów — przy dużych średnicach, w materiałach trudnych i tam, gdzie złamany gwintownik oznaczałby utratę drogiego detalu. Jednym narzędziem można wykonać gwinty o różnych średnicach i tym samym skoku.
Najczęstszy problem z gwintami nie leży w wykonaniu, tylko w rysunku. Warto podać pełne oznaczenie (np. M10×1,25, a nie samo „M10″, jeśli chodzi o gwint drobnozwojny), głębokość użytecznej części gwintu w otworach nieprzelotowych oraz klasę tolerancji, jeśli jest inna niż standardowa 6H/6g. W otworze nieprzelotowym trzeba też zostawić miejsce na wybieg gwintownika — otwór pod gwint jest zawsze głębszy niż sam gwint.
Gwinty sprawdzamy sprawdzianami, a w razie potrzeby wynik trafia do protokołu pomiarowego razem z pozostałymi wymiarami.
Fazowanie i gratowanie krawędzi
Po każdej obróbce skrawaniem na krawędziach zostaje grat — ostry, nieregularny zadzior. Fazowanie i gratowanie usuwają go w sposób kontrolowany. To nie jest kosmetyka:
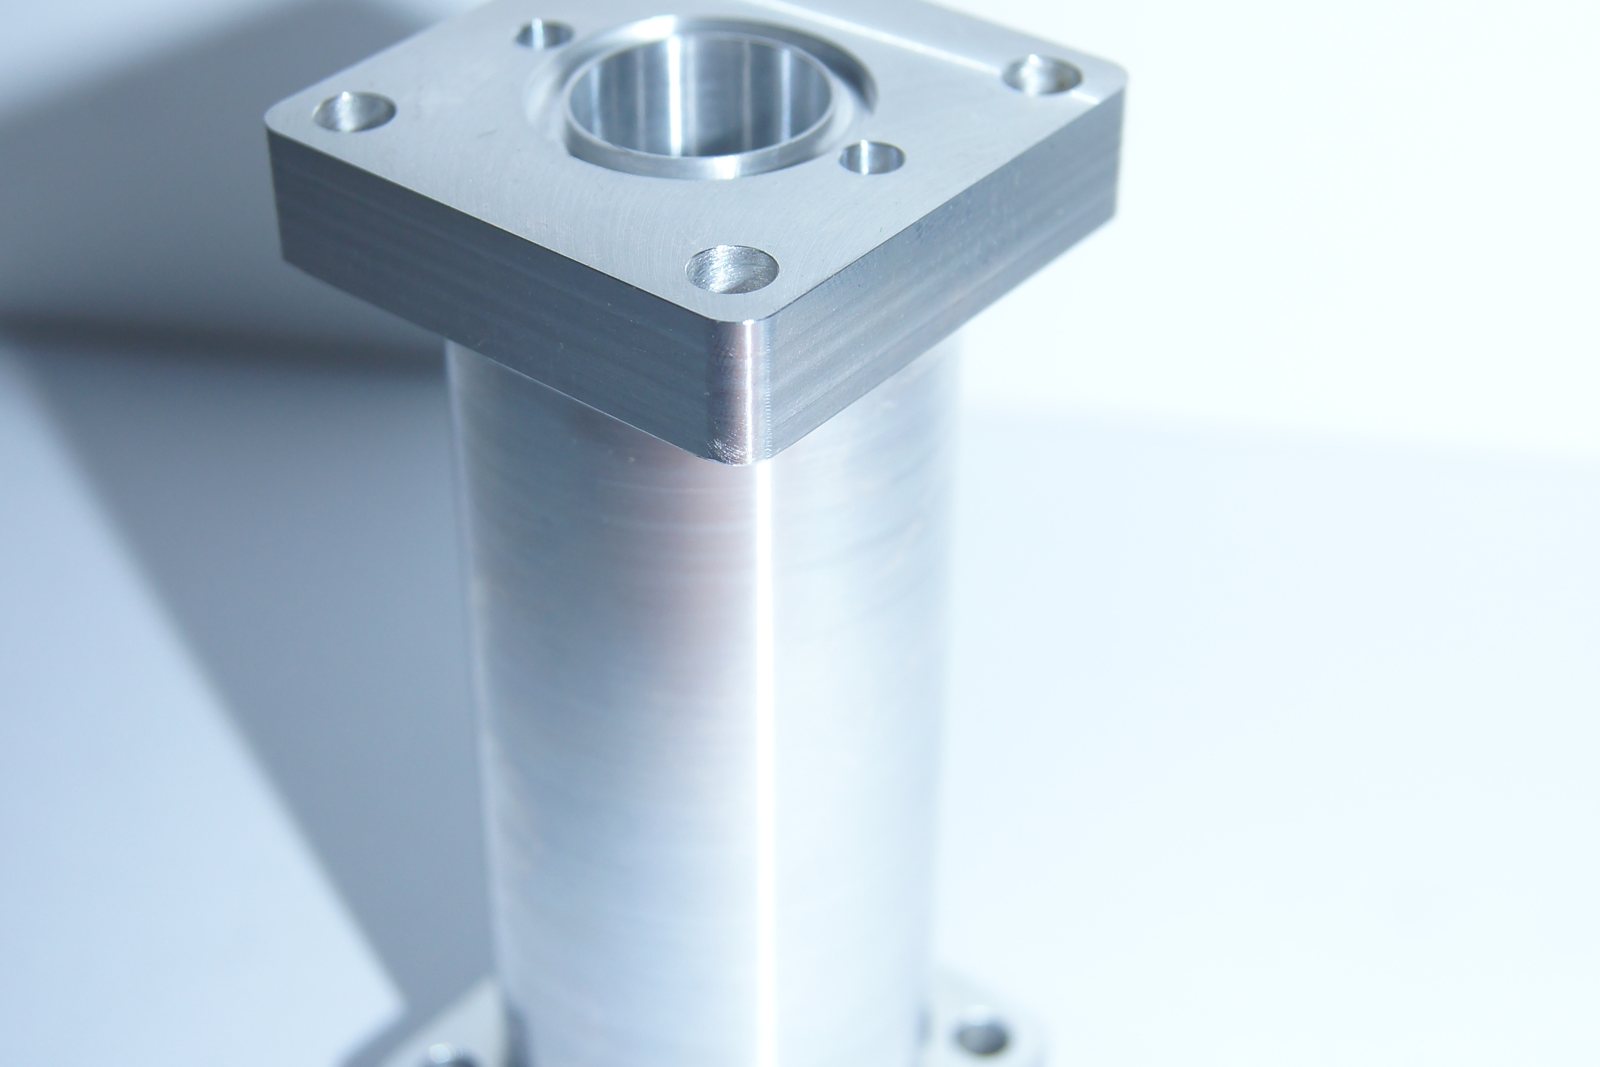
- montaż — faza na wałku i w otworze prowadzi części przy wsuwaniu i chroni uszczelnienia przed przecięciem,
- bezpieczeństwo — detal bez ostrych krawędzi nie rani przy montażu i obsłudze,
- powłoki — na ostrej krawędzi lakier, cynk czy anoda są najcieńsze i tam najszybciej pojawia się korozja,
- gwinty — faza na wejściu ułatwia wkręcanie i chroni pierwszy zwój.
Na maszynie CNC fazę wykonuje to samo zamocowanie, w którym powstaje reszta detalu — frezem do faz, nożem tokarskim albo ścieżką 5-osiową po krawędzi o dowolnym przebiegu. Wymiar fazy jest więc taki sam na każdej sztuce, czego nie da się powiedzieć o gratowaniu ręcznym.
Na rysunku fazę zapisuje się jako wymiar i kąt (np. 1×45°). Jeżeli chodzi tylko o stępienie, wystarczy uwaga ogólna „krawędzie stępić” z podaną wartością maksymalną — wtedy nie płacisz za dokładną fazę tam, gdzie nie jest potrzebna. Warto też zaznaczyć krawędzie, które mają zostać ostre, np. krawędzie uszczelniające albo tnące.
Fazowanie krawędzi pod spawanie
Osobnym przypadkiem jest fazowanie (ukosowanie) krawędzi pod spoinę — na płytach, kołnierzach, pierścieniach i elementach konstrukcji spawanych. Wykonujemy je na frezarce CNC: kąt i wysokość fazy oraz próg wynikają z programu, więc są takie same na całej długości krawędzi i na każdej sztuce w partii, a krawędź nie jest przegrzana jak po cięciu termicznym. Ograniczeniem jest przestrzeń robocza maszyny — na centrum 5-osiowym to 750 × 600 × 520 mm — dlatego usługa dotyczy elementów tej wielkości, a nie długich blach i rur. Do wyceny potrzebny jest rysunek z wymiarami fazy (kąt, wysokość, próg) i gatunkiem materiału.
Operacje na powierzonych detalach
Wiercenie, gwintowanie i fazowanie wykonujemy nie tylko jako element detalu robionego u nas od początku, ale też jako operację na częściach powierzonych — odlewach, elementach wypalanych, profilach i detalach z innego zakładu, w których trzeba wykonać otwory, gwinty lub poprawić krawędzie. W takim przypadku potrzebujemy rysunku z bazami wymiarowymi, informacji o materiale i stanie powierzchni, od których mamy mierzyć.
Materiał pod detale wykonywane od podstaw przygotowujemy sami — tniemy go na piłach taśmowych, więc nie trzeba dostarczać przygotówek.
Jak sprawdzamy otwory i gwinty
Położenie otworów, średnice pasowane i współosiowość mierzymy na współrzędnościowej maszynie pomiarowej Mitutoyo CRYSTA-APEX S9106 o dokładności 0,5 μm, a gwinty — sprawdzianami. Mamy certyfikat ISO 9001:2015, więc na życzenie do partii dołączamy protokół pomiarowy. O samej usłudze więcej w ofercie pomiaru precyzyjnego.
Najczęstsze pytania (FAQ)
Czy wykonujecie same otwory i gwinty w detalach, które już mamy?
Tak. Przyjmujemy operacje na powierzonych częściach — potrzebujemy rysunku z bazami i informacji o materiale.
Jakie gwinty wykonujecie?
Wewnętrzne i zewnętrzne, metryczne (zwykłe i drobnozwojne) oraz calowe — w stali, nierdzewce, aluminium i mosiądzu.
Czy wiercony otwór może być w tolerancji H7?
Samo wiercenie tego nie zapewni. Otwór pasowany wykonujemy przez rozwiercanie lub wytaczanie po wierceniu i potwierdzamy pomiarem.
Czy fazujecie krawędzie pod spawanie?
Tak, na frezarce CNC — dla elementów mieszczących się w przestrzeni roboczej maszyny (do 750 × 600 × 520 mm). Długich blach i rur nie ukosujemy.
Czy fazowanie podnosi cenę detalu?
Faza wykonana w tym samym zamocowaniu to zwykle sekundy pracy maszyny. Droższe jest dopiero fazowanie krawędzi o skomplikowanym przebiegu albo wymagające dodatkowego ustawienia.
Co podać w zapytaniu?
Rysunek lub model z oznaczeniem otworów i gwintów, materiał, ilość sztuk i oczekiwany termin.
Potrzebujesz wiercenia, gwintowania lub fazowania CNC? Zapytaj o wycenę — prześlij rysunek, a odpowiemy z terminem i ceną.
